


SMC tečnost i njezin odnos s plijesnima
Aug 06, 2026
SMC (Sheet Molding Compound) je termoreaktivna smjesa za kalupljenje-ojačana staklenim vlaknima, inherentno visoke viskoznosti i dugih vlakana.,Tečljivost je u potpunosti uvjetovana visokom-temperaturom i visokim{1}}tlakom kalupljenja, a struktura kalupa je ključni vanjski čimbenik koji određuje kvalitetu protoka materijala i greške proizvoda,To dvoje međusobno ograničavaju jedno drugo.
I. Temperaturno zoniranje kalupa izravno mijenja kapacitet protoka SMC-a.
Temperatura kalupa utječe na viskoznost smole.SMC Matrični nezasićeni poliester postaje mekan kada se zagrije i tako poprima fluidnost:
Niska temperatura kalupa: Viskoznost smole je visoka, a otpor protoka materijala naglo raste, što rezultira nedovoljnim punjenjem, nedostatkom materijala i slabom čvrstoćom linije zavara;
Visoka temperatura kalupa: površinska smola brzo se podvrgava preranom stvrdnjavanju (pred-geliranje), stvarajući tvrdu ljusku koja blokira protok unutarnjeg materijala, što dovodi do mjehurića, raslojavanja i uzoraka protoka. Raspon konstantne temperature za konvencionalne SMC kalupe za kompresiju: 130-155 stupnjeva. Za proizvode velikih i tankih stijenki, kontrolu temperature treba podijeliti u zone, a kraj protoka materijala treba odgovarajuće zagrijati.
Temperaturna razlika kalupa uzrokuje razliku u protokuAko je temperaturna razlika između jezgre kalupa i šupljine kalupa prevelika, materijal će ponajprije teći u područje s višom temperaturom i manjim otporom, što će rezultirati neravnomjernom raspodjelom staklenih vlakana i lokalnim nedostatkom materijala.
II. Dizajn strukture šupljine određuje put protoka materijala i otpor protoka.
1. Debljina stijenke proizvoda
· Šupljina -debele stijenke: kanal protoka materijala je širok, s malim otporom protoku i glatkim punjenjem, ali je sklon nakupljanju mjehurića plina;
· Šupljina-tanke stijenke: jaz je uzak, a staklena vlakna će vrlo vjerojatno premostiti i blokirati materijal, što će rezultirati značajnim smanjenjem fluidnosti. Potrebno je povećati pritisak stroja za prešanje i optimizirati postavljanje materijala.
2.Zaobljeni uglovi, nagibni kut, rebra za pojačanje
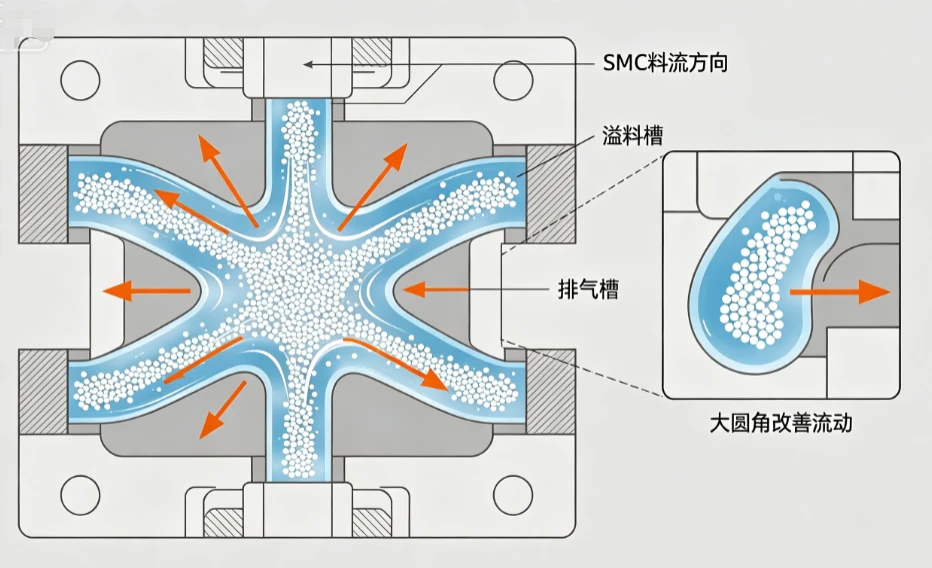
Oštri kutovi, mali R kutovi: Otpor na promjenu toka materijala je visok, što uzrokuje zapetljavanje i nakupljanje vlakana i prekid protoka; kada je zaobljeni kut R kalupa veći ili jednak 2 mm, protok se može značajno poboljšati;
Duboka rebra, uski utori: Spadaju u uske protočne kanale, a SMC staklena vlakna sklona su zapinjanju, što otežava punjenje kalupa. Potrebno je proširiti korijen rebara i dodati preljevne utore;
Nedovoljan kut vuče: Otpor trenja na bočnim stijenkama šupljine kalupa se povećava, sprječavajući napredovanje materijala prema naprijed.
3.Površina kaviteta i duljina procesa
Što je proces duži, to je veći kumulativni otpor duž linije SMC i značajniji je pad terminalne fluidnosti; za dugo{0}}proizvode potrebno je razumno rasporediti sirovine i povećati preljevni rub kako bi se pomoglo u pražnjenju.
III. Sustav kalupljenja/preljeva ključna je struktura kalupa za kontrolu protoka.
Preljevni spremnik (preljevni rub)Stvaranje preljevnih područja oko kalupa najuobičajenija je metoda za poboljšanje protoka SMC-a: tijekom procesa kalupljenja, višak smole, zraka i materijala niske-viskoznosti prvo teku u preljevni kanal, kontinuirano osiguravajući pokretačku snagu protoka u unutrašnjost šupljine kalupa, uklanjajući mjehuriće zraka i sprječavajući linije zavara. Kalup bez preljevnog kanala sklon je nedovoljnom punjenju.
Prazna šupljina za pozicioniranje, nagib za vođenje protokaVodeći nagib napravljen je na području dovoda materijala u kalup kako bi se vodio SMC da se ravnomjerno širi u svim smjerovima, sprječavajući da blokada materijala uzrokuje jednosmjerno strujanje materijala ili uzrokuje lokalno nakupljanje vlakana.
Ispušna strukturaDubina ventilacijskog utora kalupa općenito je 0,03 do 0,08 mm: Ako se plin ne može ispustiti, uzrokovat će blokadu zraka, izravno blokirajući protok materijala; loše odzračivanje će se očitovati kao naizgled slaba fluidnost, ali zapravo je to zbog začepljenja plina.
Površinska obrada kalupa, trenje na razdjelnoj površini i njegov utjecaj na protok
· Grube šupljine, ogrebotine, rupe od korozije: povećavaju otpor trenja između SMC i stijenke kalupa, usporavaju protok materijala i uzrokuju tragove tečenja na površini proizvoda;
·Prevelik razmak između razdjelne površine: nakon primjene pritiska, smola istječe u velikim količinama s razdjelne površine, što rezultira nedostatkom materijala unutar šupljine, što naizgled ukazuje na nedovoljnu protočnost; premali razmak dovodi do lošeg ispuha i velikog otpora.
VI. Krutost kalupa i otvor za zatvaranje kalupa neizravno utječu na efektivnu fluidnost.
Nakon što stroj za prešanje izvrši pritisak, ako je krutost kalupa nedovoljna, doći će do blagog širenja kalupa, debljina lokalne šupljine će se povećati, a raspodjela toka materijala postat će neuredna. Neravnomjeran otvor za zatvaranje kalupa rezultirat će nedosljednom brzinom protoka materijala na različitim mjestima, nejednakom debljinom proizvoda i neurednom orijentacijom vlakana.
V. Podudarnost između uobičajenih nedostataka protoka u kalupima i njihovih uzroka
|
nezdrava pojava |
Glavni uzrok plijesni |
|
Nedovoljno materijala, nedovoljno punjenje kalupa |
Dug proces, tanke stijenke, uska rebra, niska temperatura kalupa, nedostatak preljevnog kanala, blokiran ispušni otvor |
|
Površinski vrtlozi i mreškanje |
Loša završna obrada šupljina, velika temperaturna razlika, pretjerano oštri kutovi i nejednaka brzina protoka materijala |
|
Slojeviti, mjehurići |
Nedovoljan preljev, premali ispušni kanal i previsoka lokalna temperatura kalupa uzrokuju prerano geliranje. |
|
Lokalno nakupljanje staklenih vlakana |
Nagla promjena kanala protoka, desni-ugao, duboko i usko rebro za pojačanje |
|
Tragovi varenja topljenjem su krhki. |
Ne postoji preljevna odvodnja ili ispušni sustav na spoju gdje se dva materijala susreću. |
VII. Plan optimizacije za poboljšanje fluidnosti SMC u uzdizanju kraja kalupa
- Kalupna šupljina: svi uglovi su zaobljeni s većim polumjerima, uska rebra su zadebljana u korijenu, a struktura za vođenje dodana je na dugom procesnom dijelu;
- Kontrola temperature: Kalup ima neovisne krugove grijanja. Temperatura u području punjenja je nešto niža, a temperatura na kraju toka materijala je odgovarajuće povećana;
- Preljev i ispuh: Kontinuirani rubovi preljeva postavljeni su duž konture proizvoda. Ispušni utori dodaju se zasebno na uglovima i točkama konvergencije materijala;
- Površinska obrada: Šupljina kalupa je polirana do zrcalnog izgleda kako bi se smanjio otpor trenja stijenke materijala;
- Kontrola zatvaranja kalupa: Povećajte krutost šablone kalupa, ravnomjerno kontrolirajte otvor za zatvaranje kalupa i izbjegavajte pretjerano prelijevanje na određenim lokalnim područjima.
sažeti
Vlastita formulacija SMC-a (smola, staklena vlakna, punila) određuje osnovnu izvedbu protoka, ali kalup je nositelj za puni napor protoka: temperatura, geometrija šupljine, ventilacija, površinsko trenje i krutost kalupa zajedno kontroliraju otpor protoka, smjer protoka i brzinu punjenja. Za istu šaržu SMC sirovina, promjena kalupa ili modificiranje strukture šupljina rezultirat će potpuno različitim učincima kalupljenja sa značajnim razlikama u tečljivosti.


