


Kalup za brizganje za automobilsku ploču s instrumentima
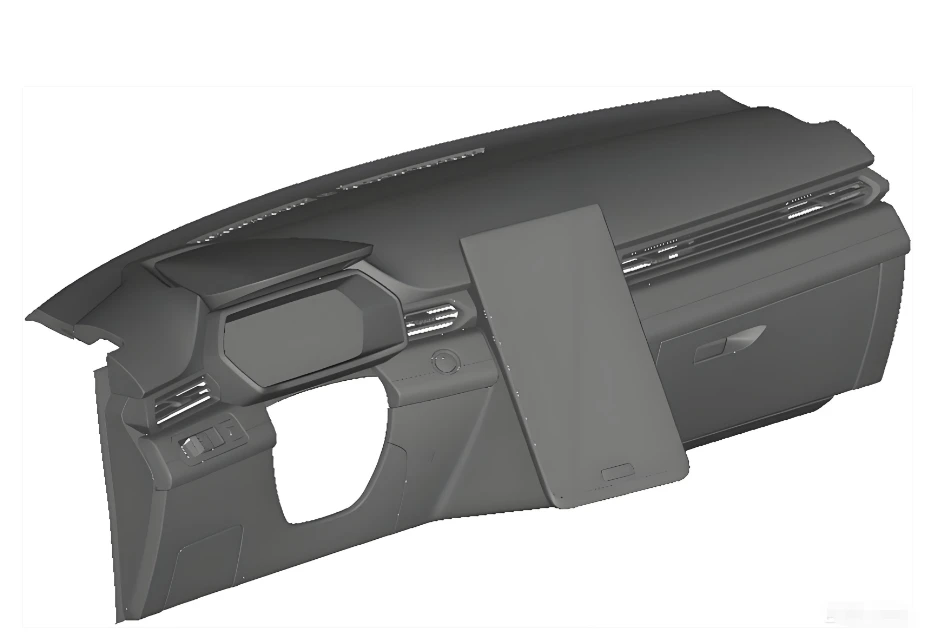
Armaturna ploča automobila, kao temeljna komponenta interijera automobila, izravno određuje estetsku kvalitetu vozila, točnost montaže i korisničko iskustvo.
- Brza dostava
- Osiguranje kvalitete
- Služba za korisnike 24/7
Uvod u proizvod
Armaturna ploča automobila, kao temeljna komponenta interijera automobila, izravno određuje estetsku kvalitetu vozila, točnost montaže i korisničko iskustvo. Kalup za injekcijsko ubrizgavanje za automobilske ploče s instrumentima ključni je dio opreme za postizanje -velike-precizne masovne proizvodnje nadzornih ploča. Slijedi sustavna i stručna detaljna analiza koju je daoJiutai kalupza vas.
Armaturna ploča automobila, kao temeljna komponenta interijera automobila, izravno određuje estetsku kvalitetu vozila, točnost montaže i korisničko iskustvo. Kalup za injekcijsko ubrizgavanje za automobilske ploče s instrumentima ključni je dio opreme za postizanje -velike-precizne masovne proizvodnje nadzornih ploča. Slijedi sustavna i stručna detaljna analiza koju je daoJiutai kalupza vas.
I. Karakteristike plijesni
Kalup za injekcijsko ubrizgavanje za automobilske ploče s instrumentima, pod utjecajem vlastitih karakteristika proizvoda, pokazuje osnovne tehničke karakteristike"velike-veličine, složene i visoke{1}}preciznosti", koja se posebno manifestira na sljedeći način:
1. Strukturne značajke velikih-razmjera su istaknute:Kontrolna ploča je veliki unutarnji plastični dio automobila. Konvencionalne vanjske dimenzije mogu doseći preko 1300 mm × 500 mm × 450 mm, a odgovarajući kalup također je veliki kalup za ubrizgavanje, velikih vanjskih dimenzija i velike ukupne težine. Tijekom proizvodnje potrebno ga je uskladiti s velikim strojem za injekcijsko prešanje. Cjelokupni konstrukcijski dizajn kalupa mora u potpunosti zadovoljiti zahtjeve krutosti i čvrstoće velike-opreme kako bi se spriječila deformacija kalupa tijekom procesa kalupljenja.
2. Struktura šupljine je složena i precizna:Površina nadzorne ploče treba integrirati višestruke funkcionalne strukture kao što su položaji za ugradnju izlaza zraka, utori za kartice s prikazom, udubljenja za gumbe i kabelski svežanj kroz rupe, a postoji mnogo nepravilnih bočnih konkavnih i konveksnih struktura, što dovodi do dugog puta protoka i velikog otpora protoku taline u šupljini. Ovo postavlja izuzetno visoke zahtjeve za točnost oblikovanja, završnu obradu površine i dizajn ispušnog sustava šupljine.
3. Prilagodba strogim zahtjevima izgleda:Kako je armaturna ploča ključni vidljivi dio interijera u vozilu, njezinu površinu često treba obraditi teksturama kao što su zrnasta koža i mat završni sloj. Stoga šupljinu kalupa treba istovremeno fino teksturirati. U isto vrijeme, kako bi se spriječilo oštećenje teksture površine tijekom vađenja iz kalupa, nagib vađenja iz kalupa (obično veći od ili jednak 5 stupnjeva) mora biti strogo kontroliran kako bi se osigurala dosljednost izgleda masovno-proizvedenih proizvoda.
4. Radni zahtjevi visoke stabilnosti:U scenarijima industrijalizirane masovne proizvodnje, kalupi moraju izdržati- udare visoke frekvencije otvaranja i zatvaranja. Stoga se postavljaju strogi zahtjevi za pokazatelje kao što su točnost vođenja i pozicioniranja te otpornost na habanje ključnih komponenti. Potrebno je osigurati dugoročan-stabilan rad kalupa kroz mjere kao što su jačanje strukturnog dizajna i odabir-materijala otpornih na habanje, kako bi se zajamčila učinkovitost proizvodnje i stopa kvalifikacije proizvoda.

II. Ključne točke dizajna
Dizajn kalupa treba sveobuhvatno uzeti u obzir tri temeljna cilja kvalitete oblikovanja, učinkovitosti proizvodnje i životnog vijeka. Ključne točke dizajna su sljedeće:
1. Dizajn sustava vrata
Sustavu vrućih kanala treba dati prioritet, a preporučuje se integralna struktura vrućih kanala. Ova struktura ima značajne prednosti kao što su praktična instalacija i demontaža, troškovi proizvodnje koji se mogu kontrolirati i nema rizika od istjecanja rastaljenog materijala. Pri projektiranju treba kombinirati veličinu i specifikacije nadzorne ploče i karakteristike protoka taline kako bi se znanstveno odredio broj i distribucija vrata. Obično se usvaja metoda ubrizgavanja u više{3}}točaka kako bi se osiguralo ravnomjerno ispunjavanje šupljine talinom i učinkovito smanjili nedostaci oblikovanja kao što su linije zavara i tragovi skupljanja.
2. Dizajn bočne jezgre-vučne strukture
Za bočne konkavne-konveksne strukture nadzorne ploče (kao što su bočne rupe, izbočine itd.), bočni mehanizam za povlačenje-jezgre treba biti precizno dizajniran. Uobičajena industrijska rješenja uključuju kombinaciju nagnutih klizača i opruga te kombinaciju savijenih klinova i klizača. Tijekom procesa projektiranja, potez-jezgre i pogonska sila trebaju se točno izračunati kako bi se osigurale glatke i stabilne radnje-povlačenja jezgre, precizno i pouzdano ponovno pozicioniranje i izbjegle smetnje s drugim strukturama kalupa kako bi se osiguralo glatko vađenje proizvoda iz kalupa.
3. Dizajn rashladnog sustava
Usvojena je shema dizajna "-poput-mreže unakrsnog hlađenja". Pokretni kalup obično ima 12-15 ravnih kanala za rashladnu vodu i krugove za hlađenje bunara vode, dok fiksni kalup ima 20-25 krugova za hlađenje. Vodeni kanali pokretnih i fiksnih kalupa raspoređeni su u križni uzorak kako bi tvorili jedinstvenu rashladnu mrežu koja pokriva cijelo područje. Ovaj dizajn osigurava dosljedne stope hlađenja u svim područjima nadzorne ploče, učinkovito izbjegavajući probleme kao što su krivljenje i nedosljedno skupljanje uzrokovano neravnomjernim hlađenjem, i skraćujući ciklus oblikovanja kako bi se poboljšala učinkovitost proizvodnje.
4. Dizajn sustava za vođenje i pozicioniranje
Usvojena je kombinirana struktura za vođenje i pozicioniranje četvrtastih zatika za vođenje i zatika za pozicioniranje rastavne površine. Kvadratne vodilice imaju prednosti visoke točnosti vođenja i velike-nosivosti. U kombinaciji s klinovima za pozicioniranje rastavne površine, oni mogu tvoriti jamstvo dvostrukog pozicioniranja, učinkovito izbjegavajući probleme kao što su pomak i neusklađenost tijekom otvaranja i zatvaranja kalupa, osiguravajući točnost zatvaranja šupljina i time poboljšavajući konzistentnost dimenzija proizvoda.
5. Dizajn ventilacijskog sustava
Zbog velikog volumena šupljine ploče s instrumentima i dugog puta punjenja taljenjem, plin će vjerojatno ostati u šupljini tijekom procesa oblikovanja. Stoga ventilacijski žljebovi trebaju biti precizno postavljeni u ključnim područjima gdje je talina zadnja ispunjena (kao što su kutovi i korijeni rebara). Širina ventilacijskih žljebova treba biti kontrolirana na 0,02-0,05 mm, a dubina ne smije prelaziti 0,1 mm kako bi se osiguralo glatko ispuštanje plina iz šupljine i izbjeglo stvaranje nedostataka kao što su mjehurići, gorenje i nedostatak materijala.

III. Materijali kalupa
Odabir materijala za kalupe trebao bi sveobuhvatno uravnotežiti otpornost na trošenje, učinak poliranja, strukturnu čvrstoću i kontrolu troškova. Kriteriji odabira materijala za temeljne dijelove su sljedeći:
1. Šupljina i jezgra:Poželjno koristite prethodno{0}}kaljene čelike za plastične kalupe visoke tvrdoće i dobrim svojstvima poliranja, kao što su 718H, NK80, P20H itd. Njihova tvrdoća može doseći HRC30-40. Ovo ne samo da ispunjava zahtjeve za obradu finih tekstura šupljine, već također ima izvrsnu otpornost na habanje, osiguravajući da je životni vijek kalupa veći ili jednak 500.000 ciklusa kalupa. Za kalupe za ploče s instrumentima vozila visoke klase mogu se odabrati čelici za kalupe od nehrđajućeg čelika s boljom otpornošću na koroziju i učinkom poliranja (kao što je S136H) kako bi se dodatno poboljšala kvaliteta površine proizvoda.
2. Dijelovi vrste-predloška:Osnovni predlošci kao što su fiksni predlošci i pomični predlošci prvenstveno bi trebali koristiti prethodno-kaljene čelike za kalupe kao što su P20 i 718 kako bi se osigurala dovoljna krutost i čvrstoća, sprječavajući strukturnu deformaciju kalupa tijekom čestih operacija otvaranja i zatvaranja; vodeći stupovi i vodeći rukavci trebaju biti izrađeni od legiranih konstrukcijskih čelika poput 20CrMnTi. Nakon tretmana naugljičavanjem i kaljenjem, njihova otpornost na trošenje i točnost vođenja mogu se značajno poboljšati.
3. Dijelovi mehanizma za izbacivanje:Pokretni dijelovi kao što su nagnuti klizači i savijene igle trebaju biti izrađeni od hladno{0}}obrađenog čelika visoke čvrstoće i otpornosti na trošenje, kao što su Cr12MoV, SKD11 itd. Nakon obrade kaljenja i popuštanja, njihova tvrdoća može doseći HRC55-60, osiguravajući dugoročnu stabilnost i pouzdanost otpornosti na habanje izbacivanja.
IV. Proces kalupljenja
Proces injekcijskog prešanja za automobilske ploče s instrumentima temelji se na temeljnim načelima "kontrole parametara visoke-preciznosti i stabilne masovne proizvodnje". Povezane informacije o procesu sažete su u sljedećoj tablici:
|
vrste rukotvorina |
detaljan opis |
|
Kontrola osnovnih parametara procesa |
1. Temperaturni parametri: ① Temperatura bačve (za PP materijal: 180-220 stupnjeva; za ABS materijal: 220-260 stupnjeva), temperaturu svakog odjeljka potrebno je precizno prilagoditi prema karakteristikama sirovina kako bi se osigurala jednolika plastificacija taline; ② Temperatura kalupa: 40-80 stupnjeva, temperatura se održava stabilnom kroz sustav hlađenja konstantne temperature kako bi se izbjeglo neravnomjerno skupljanje proizvoda zbog temperaturnih fluktuacija; |
|
2. Parametri tlaka: ① Tlak ubrizgavanja: 80 - 120 MPa. Usvaja segmentirani način primjene pritiska, koristeći gradijentnu regulaciju tlaka kako bi se smanjio rizik od utjecaja taline na šupljinu kalupa, osiguravajući stabilno oblikovanje; ② Tlak zadržavanja: Postavite na 50 - 70% tlaka ubrizgavanja, kako biste osigurali dovoljno sekundarno punjenje šupljine kalupa i smanjili tragove skupljanja proizvoda. |
|
|
3. Parametri brzine: Raspon brzine ubrizgavanja je 30 - 80 mm/s. Usvojena je strategija diferencirane kontrole brzine - za složena strukturna područja (kao što su rupe i uglovi), niska-brzina punjenja od 30 - 50 mm/s koristi se kako bi se osiguralo potpuno oblikovanje; za uobičajena područja koristi se velika-brzina punjenja od 50 - 80 mm/s za povećanje učinkovitosti proizvodnje. |
|
|
4. Vremenski parametri: ① Vrijeme zadržavanja pritiska: 5 - 15 sekundi, dinamički prilagođeno prema debljini proizvoda kako bi se osiguralo odgovarajuće izbacivanje; ② Vrijeme hlađenja: 10 - 25 sekundi, pri čemu je temeljni kriterij da je proizvod potpuno očvrsnuo i da nema deformacija nakon vađenja iz kalupa. |
|
|
Proces kalupljenja |
Sušenje sirovina i pred{0}}obrada → Zagrijavanje bačve i plastificiranje → Injekcijsko punjenje šupljine kalupa → Zadrži pritisak i povlačenje za punjenje → Hlađenje i skrućivanje → Odlijevanje → Izbacivanje bočne jezgre → Izbacivanje proizvoda → Pregled uklonjenog dijela → Priprema za zatvaranje kalupa za sljedeće kalupljenje (Za visoko-krajnje proizvode, dodatni postupci površinske obrade kao što su prskanje i flocking se može dodati kasnije) |
|
Poteškoće procesa i rješenja |
1. Dugi put protoka taline sklon je uzrokovati tragove zavara: ovo se može poboljšati optimiziranjem položaja i količine vrata, umjerenim povećanjem temperature bačve i preciznom kontrolom brzine ubrizgavanja itd. 2. Površinska tekstura je sklona oštećenju: Strogo kontrolirajte brzinu vađenja iz kalupa, optimizirajte raspored mehanizma za izbacivanje, osigurajte jednoliku raspodjelu sile izbacivanja i izbjegavajte koncentraciju lokalnog naprezanja koja uzrokuje oštećenje teksture. |
V. Scenariji primjene
Kalupi za ubrizgavanje ploča s instrumentima u automobilima naširoko se koriste u procesu masovne proizvodnje ploča s instrumentima za razna osobna i gospodarska vozila. Pokrivaju sve vrste vozila uključujući vozila na gorivo i vozila na novu energiju (čisto električna, hibridna). Specifične značajke aplikacije su sljedeće:
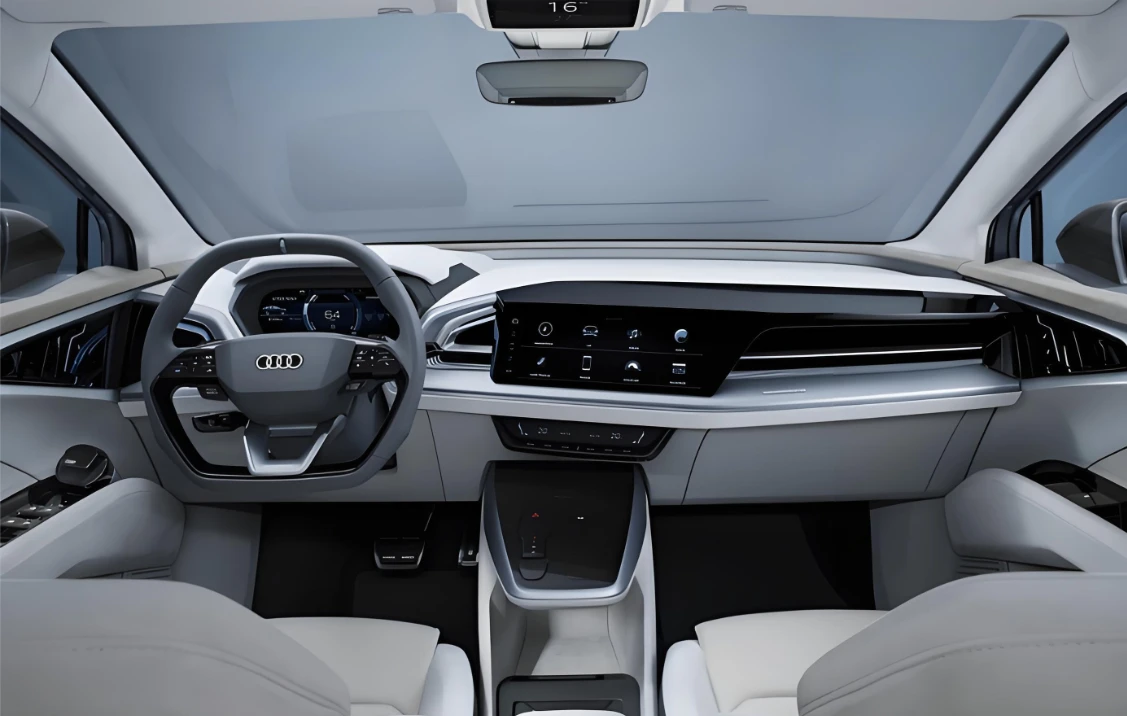
1. Potpuna kompatibilnost modela vozila:Na temelju specifičnih zahtjeva struktura nadzorne ploče različitih modela vozila, prilagođene strukture kalupa mogu se dizajnirati za prilagodbu proizvodnji različitih tipova vozila kao što su kompaktni automobili, SUV-ovi, MPV-ovi i te-teški kamioni. Na primjer, za veliku-zakrivljenu površinsku strukturu armaturne ploče u SUV modelima i integrirane ugradbene položaje za full LCD zaslone u novim energetskim vozilima, može se postići precizna kompatibilnost.
2. Prilagodba integracije funkcije:U skladu s trendom automobilske inteligencije, kalup može istovremeno integrirati funkcionalna područja kao što su utor za karticu za ambijentalno osvjetljenje, položaj ugradnje za modul za bežično punjenje i strukturu fiksiranja senzora, postižući "oblikovanje jednog kalupa, integriranu integraciju", značajno smanjujući naknadne procese sklapanja i povećavajući učinkovitost proizvodnje i točnost sklapanja.
3. Balansiranje visokih-i niskih-zahtjeva:Za luksuzna vozila, kalupi mogu postići visoko{0}}precizno oblikovanje teksture i bešavne strukture spojeva, osiguravajući izgled teksture i točnost sklapanja proizvoda. Za vozila za masovno-tržište, optimiziranjem strukture kalupa i pojednostavljivanjem postupaka obrade, može se postići niska{3}}troškovna i-velika proizvodnja kako bi se zadovoljili-zahtjevi tržišta velikih razmjera.
4. Primjena za proširenje industrije:Nakon što se određeni kalupi podvrgnu ciljanim strukturalnim prilagodbama, oni se mogu proširiti za upotrebu u dijelovima interijera automobila kao što su središnja konzola i kutija za odlaganje suvozačevog sjedala, koji su strukturno slični instrumentnoj ploči. Ovo povećava svestranost kalupa i smanjuje proizvodne troškove poduzeća.
Zaključno, projektiranje i proizvodnja kalupa za ubrizgavanje ploče s instrumentima u automobilskoj industriji moraju sveobuhvatno razmotriti karakteristike strukture proizvoda, materijalne zahtjeve sirovina, parametre procesa kalupljenja i scenarije tržišne primjene. Preciznim konstrukcijskim dizajnom, znanstvenim odabirom materijala i strogom kontrolom procesa, ploča s instrumentima može postići visoku preciznost i stabilnu serijsku proizvodnju, u potpunosti zadovoljavajući stroge standarde kvalitete i tržišne zahtjeve automobilske industrije za unutarnje komponente.
Popularni tagovi: kalup za ubrizgavanje za automobilsku ploču s instrumentima, Kina proizvođači kalupa za ubrizgavanje za automobilsku ploču s instrumentima, tvornica, prilagođeni kalup za brizganje, Popravak kalupa za ubrizgavanje, jezgra injekcijskog kalupa, izrada kalupa za ubrizgavanje, Kalup za ubrizgavanje za složene oblike, kalup za ubrizgavanje slikanja


