Ključne tehničke točke GMT alata za oblikovanje automobila
Sep 09, 2026
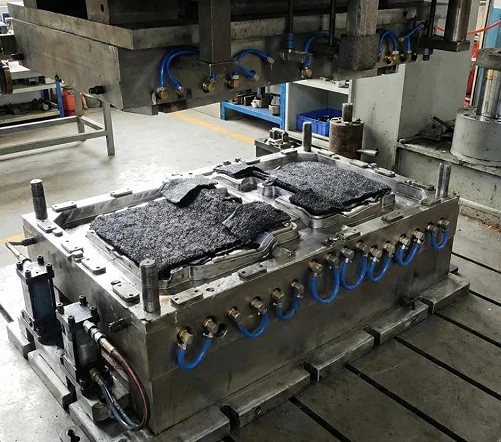
Termoplastični GMT kompoziti ojačani -staklenim vlaknima, sa svojim izvanrednim prednostima lagane težine, otpornosti na udarce i mogućnosti recikliranja, naširoko su primijenjeni u velikim strukturnim komponentama za nova energetska vozila, kao što su štitnici akumulatora, štitnici za podvozje i prednji-moduli. Za razliku od tradicionalnog termoreaktivnog SMC procesa kompresijskog prešanja, GMT prešanje koristi put procesa koji uključuje vanjsko predgrijavanje materijala u obliku lima i hlađenje kalupa za oblikovanje, što nameće posebne zahtjeve za krutost alata, sustave kontrole temperature, strukture posmicanja i kompatibilnost automatizacije. Ovaj se rad usredotočuje na velike automobilske GMT komponente i predstavlja strukturni dizajn alata za oblikovanje termoplasta, ključne točke kontrole temperature, uobičajene probleme i odgovarajuća rješenja za optimizaciju procesa.
I. Ukupna struktura radnog uređaja (veliki automobilski dijelovi)
1. Tijelo okvira oplate
Materijal: P20 / 718H kaljeni čelik s HRC30 - 36 tvrdoćom. Podebljani okvir i stražnja rebra za pojačanje izdržavaju 10 - 20 MPa visoki tlak i sprječavaju deformiranje velikih-kalupa uslijed pritiska.
Površina šupljine kalupa polirana je s Ra0.8 - 1.6 μm; kut propuha je 3 stupnja - 5 stupnja kako bi se spriječile površinske ogrebotine tijekom vađenja velikih dijelova; precizne vodilice i vodilice + klinovi za pozicioniranje za kontrolu otvora za zatvaranje i suzbijanje bljeska.
Rub za rezanje: Rastezljiva struktura okomitog ruba za rezanje, izravno rezanje unutar kalupa, smanjenje naknadnog procesa podrezivanja i kontrola debljine bljeskalice.
· Sustav izbacivanja: sinkrono izbacivanje u više-točaka, sprječavanje savijanja tijekom izbacivanja velikih-dijelova; može se integrirati s vakuumskim ispuhom za poboljšanje kvalitete površine.
2. Sustav toplinskog upravljanja [Jezgra GMT alata]
Glavna razlika između GMT i SMC: SMC kalupi se kontinuirano zagrijavaju; GMT radni uređaji uglavnom služe za hlađenje.
1. Odvojeni krug rashladne vode visokog{1}}protoka-rupe (neophodan za velike dijelove)
Za velike komade veće od jednog metra, razlike u brzini hlađenja u različitim debljinama stijenki i položajima rebara mogu lako uzrokovati zaostalo naprezanje i deformaciju savijanja; korištenjem podijeljene neovisne kontrole temperature, ključna područja mogu se napraviti za konformno hlađenje, postizanje uravnotežene disipacije topline i osiguravanje dimenzionalne stabilnosti.
1. Lokalno pomoćno grijanje: Električne grijaće cijevi mogu se konfigurirati u području ugradnje ugrađenih dijelova i debelim rebrima kako bi se izbjeglo prerano hlađenje i nedostatak materijala.
Radna temperatura kalupa: 60 - 90 stupnjeva; Predgrijavanje izvan peći za lisnati materijal: 170 - 190 stupnjeva, strogo zabraniti prekoračenje od 230 stupnjeva, kako bi se spriječila degradacija PP matrice.
3. Sučelje automatizirane prilagodbe
· Rezervirano sučelje za rukovanje materijalom za granične blokove mehaničke ruke i pozicioniranja listova;
· Integrirani krug ulja i krug zraka; kompatibilan s tonažom hidrauličke preše: 1600 - 4000t velika hidraulička preša.
II. Ključne značajke tipičnih automobilskih GMT komponenti i alata
|
GMT dijelovi |
Ključne točke dizajna radne odjeće |
|
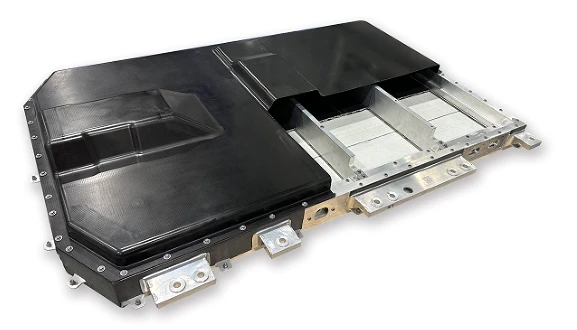
Zaštitni poklopac baterije |
Ravna ploča velike-površine + gusta rebra za pojačanje; zonsko hlađenje; okvir kalupa visoke krutosti; višestruke izbočine za ugradnju; u-obrezivanje kalupa |
|
Zaštitna ploča za podvozje automobila |
Visok omjer stranica, tanka stijenka; kontrolno savijanje; vakuumski ispuh; niska prirubnica |
|
Prednji{0}}nosač modula |
Višestruki ugrađeni dijelovi; složene konkavnosti i konveksnosti; kontroliranje protoka materijala, štiteći vlakna od pretjeranog smicanja |
|
snop protiv-sudara |
Strukturalne komponente-debelog presjeka; Odgovarajuće zadržavanje pritiska; Uravnoteženo hlađenje kako bi se osigurale udarne performanse |
III. Ključne razlike između GMT alata i SMC alata
|
projekt |
Termoplastični GMT alati |
Termoreaktivni SMC alat |
|
Princip kalupljenja |
Limeni materijal se prethodno zagrijava izvan peći, a kalup se hladi i stvrdnjava (fizička promjena faze) |
Kalup se neprestano zagrijava, a smola se kemijski stvrdnjava i-poprečno povezuje. |
|
sustav kontrole temperature |
Uglavnom korištenjem zonskog hlađenja |
Kontinuirano grijanje (ulje/električno grijanje) |
|
ciklus kalupljenja |
45-90 s |
3-6 min |
|
recikliranje materijala |
Komponente se mogu zdrobiti i ponovno upotrijebiti. |
nepovratan |
|
Rizik neuspjeha |
Zamor hladnog i vrućeg ciklusa, blokada vodenog puta, istrošenost ruba oštrice |
Visoko{0}}temperaturna oksidacijska korozija |
IV. Uobičajeni kvarovi velikih-GMT alata i mjera za izbjegavanje dizajna
Iskrivljenje dijela, odstupanje dimenzija:Glavni uzrok je neravnomjerno hlađenje; rješenja: podijeljeno hlađenje, oblikovani vodeni kanali, optimizacija razlike debljine stijenke, razumno dopušteno skupljanje.
Poremećaj protoka vlakana i nedovoljna lokalna čvrstoća:Ograničenje plasmana sirovina; Segmentirana kontrola brzine zatvaranja kalupa kako bi se spriječilo jako ispiranje i pomicanje vlakana.
Pretjerana leteća oštrica:Povećajte krutost okvira kalupa; poboljšati točnost pozicioniranja stupova vodilica; optimizirajte razmak noževa za rezanje
.Oštri rub se brzo troši:Lokalno kaljenje oštrice.
Deformacija vađenja iz kalupa:Izvršite višestruko sinkrono istiskivanje i postavite odgovarajući kut zamaha za kalup.
V. Potpuni tok GMT procesa kalupljenja
Rezanje GMT pločastog materijala → Predgrijavanje u pećnici s vrućim zrakom na 170 - 190 stupnja → Automatska ruka brzo ubacuje materijal u šupljinu obratka → Brzo zatvaranje hidrauličke preše → Održavanje visokog{1}}tlaka (10 - 20 MPa) → Hlađenje i oblikovanje unutar kalupa → Unutarnje rezanje i obrezivanje → Sinkrono izbacivanje → Uklanjanje dijela i ulazak u sljedeći ciklus.